 Partager cette page par mail
Light Lock - Adhésif cyanoacrylate Bostik Born2Bond™
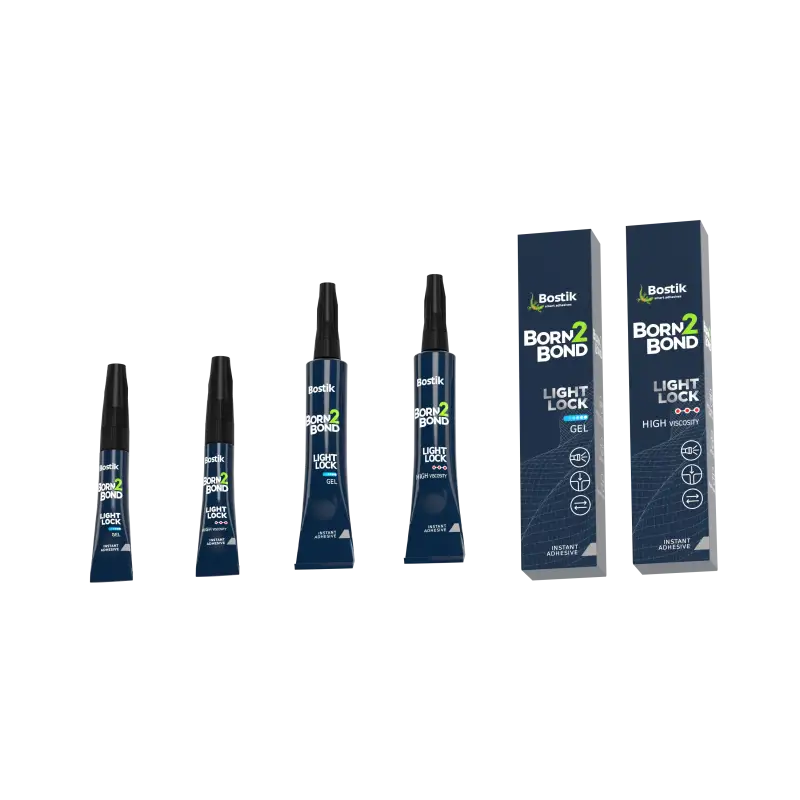
Final Advanced Materials propose les adhésifs instantanés Born2Bond™ Light Lock HV et Gel de la marque Born2Bond™ Bostik.
Le Born2Bond™ Light Lock est un adhésif cyanoacrylate à double système de réticulation (Surface et UV). Conçus pour des applications nécessitant une prise rapide, ils permettent une polymérisation instantanée par contact sur des substrats opaques ou par exposition aux UV/UV visibles sur des surfaces transparentes ou lors d'enduction.
Détails de notre gamme avec les produits Light Lock HV, MV et Gel :

Leur formulation brevetée garantit :
- Prise rapide
- Repositionnable : facilite les ajustements
- Sec au toucher, surface polymérisée non collante
Le produit est disponible en différentes viscosités : LV (Low Viscosity), MV (Medium Viscosity), HV (High Viscosity) et GEL.

- Prise rapide : 5 secondes avec photopolymérisation, 60 secondes sans exposition aux UV
- Cyanoacrylate à double polymérisations : surface et UV
- Long temps ouvert sans activation
- Polymérisation à la demande des excès d'adhésif
- Adhère, comble, reconstruit et enduit
- Faible efflorescence et faible odeur
- Peut être polymérisé avec UV et UV LED
- Repositionnable : facilite les ajustements
Le choix dépend principalement de la température et des contraintes mécaniques.
Les résines époxy haute température de Final Advanced Materials sont généralement limitées entre 150 et 350 °C, avec une bonne résistance mécanique (cisaillement typique 10–30 MPa) et une certaine élasticité.
En revanche, les colles céramiques proposées par Final Advanced Materials fonctionnent jusqu’à 2 200 °C selon les grades (alumine, zircone, silicate, silice). Elles offrent une excellente tenue thermique mais restent fragiles (comportement cassant, pas d’élasticité).
Pour des assemblages soumis à la dilatation différentielle ou à la vibration, l’époxy est largement préférable si la température maxi de l’application le permet. En revanche, pour des environnements extrêmes (four, vide, atmosphère réductrice) qui dépassent 350 °C, c’est la colle céramique qu’il faut choisir.
Les ciments céramiques distribués par Final Advanced Materials présentent des températures maximales d’utilisation comprises entre 650 °C et 2 200 °C. Par exemple, les formulations à base d’alumine atteignent couramment 1 650–1 760 °C en atmosphère oxydante. En revanche, les systèmes silicatés sont limités autour de 1 000–1 200 °C.
La température d’utilisation maximale réelle dépend fortement de l’environnement (air, vide, gaz inerte), du temps d’exposition à cette température et du cycle thermique (rampe, choc thermique). A savoir : les adhésifs céramiques chargés métaux que propose Final Advanced Materials ne résistent que jusqu’à la température maxi de la charge (650 °C par exemple pour de la poudre d’aluminium).
L’assemblage céramique/métal impose de gérer des coefficients de dilatation thermique (CTE) souvent très différents.
Final Advanced Materials recommande des ciments céramiques à base d’alumine, silice ou zircone pour des températures > 350 °C, capables d’adhérer sur les métaux de manière générale et tout type de céramique.
Pour des applications intermédiaires (≤ 350 °C), une résine époxy chargée poudre d’alumine permet d’absorber les contraintes thermiques et conviendra bien aux différentiels de dilatations. L’épaisseur de joint doit rester entre 100–300 µm pour limiter les contraintes. Un prétraitement de surface (sablage, dégraissage, …) améliore fortement l’adhérence et est indispensable si les CTE sont très différents.
Les adhésifs Cotronics distribués par Final Advanced Materials présentent des cycles variables.
Pour un ciment, le séchage initial s’effectue à température ambiante en 2 à 24 h selon la viscosité et l’épaisseur. Un post-traitement thermique est possible pour qu’ils atteignent leurs propriétés optimales après cuisson. Un séchage trop rapide peut induire fissuration ou porosité dans le ciment.
Pour les adhésifs époxy de Final Advanced Materials, il faut respecter une polymérisation à température ambiante pour celles qui résistent à 260 °C. Pour les produits qui résistent à plus de 300 °C, il faut passer par une polymérisation à chaud.