


 Partager cette page par mail
Adhésifs anaérobies - Bostik Born2Bond™
Qu’est-ce qu’un adhésif anaérobie Bostik Born2Bond™ ?
Les adhésifs anaérobies Bostik, issus de la gamme Born2Bond™, sont des solutions d’assemblage mono-composants à base acrylate pour des utilisations professionnelles.
Ces adhésifs innovants et respectueux de l'environnement répondent aux besoins de fixation et d'étanchéité dans divers secteurs industriels. En offrant une alternative fiable et rentable aux méthodes traditionnelles telles que vis, écrous et rondelles, ils éliminent les risques de desserrage souvent causés par les vibrations, la dilatation thermique ou des couplages inappropriés. Les adhésifs anaérobies Born2Bond™ garantissent ainsi des assemblages plus sûrs, durables et performants, même dans des conditions difficiles.
Des adhésifs non classés, certifiés NSF et respectueux de l'environnement
Dans un souci de développement durable, Bostik a formulé la gamme d’adhésifs anaérobie Bostik Born2Bond™ en privilégiant des solutions sans solvant. Ces produits sont non seulement respectueux de l’environnement et sûrs pour les utilisateurs, mais certains grades sont également certifiés NSF (National Sanitation Foundation), garantissant leur conformité aux normes de sécurité alimentaire.
Bostik a également développé la gamme WL, spécialement conçue pour pallier les problèmes liés à l’environnement, la santé et la sécurité (EHS). Ces produits ne sont pas classés comme substances ou mélanges dangereux selon la réglementation CLP.

Quelles applications des adhésifs anaérobies Born2Bond™ ?
Grâce à leur application facile et rapide, ils remplacent efficacement les joints, rondelles, broches, et autres pièces de fixation traditionnelles. Réputés pour leur excellente résistance aux fuites, à la corrosion et à la torsion, les anaérobies Bostik Born2Bond™ conviennent aussi bien aux applications de haute précision qu’à l’industrie lourde.
Les adhésifs anaérobies couvrent de nombreux besoins industriels : frein filet, fixation cylindrique, étanchéité de raccord, et étanchéité plane.
.webp)
Les adhésifs anaérobies comme freins filet
Les anaérobies Born2Bond™ Threadlocking sont des solutions mono-composant pour le blocage des filets dans de nombreuses applications, notamment la maintenance préventive.
Non seulement ces produits permettent d’éliminer le coût et les inconvénients liés aux importants stocks de pièces, mais ils comblent aussi tous les jeux entre les pièces, pour une étanchéité parfaite et un lien cohésif des métaux dont l’intégrité est préservée même en cas de vibrations, de températures extrêmes et d'exposition à des produits chimiques.
Une solution de fixation cylindrique
Les adhésifs Born2Bond™ Retaining sont des alternatives efficaces, adaptables, voire complémentaires des processus mécaniques de maintien. Capables de coller tous les types d’assemblages cylindriques, ces solutions mono-composant rendent aussi étanches toutes les jonctions métalliques, pour éliminer le risque de corrosion par frottement. Ces adhésifs assurent le contact intégral de surface à surface, pour un ensemble cohésif et durable, capable de résister aux vibrations, aux températures extrêmes et aux produits chimiques.
Les anaérobies pour l’étanchéité filetée
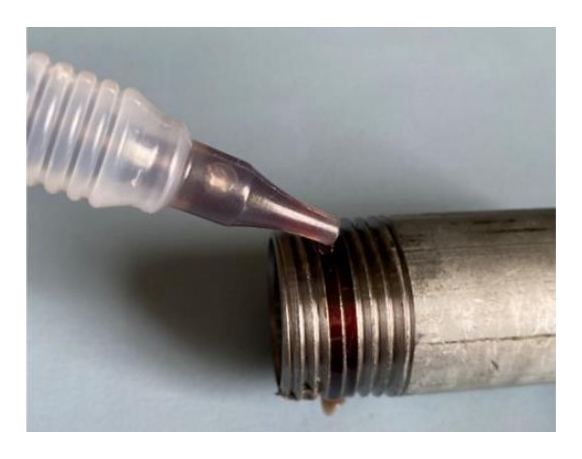
Les adhésifs anaérobies Born2Bond™ Pipe Sealing sont des solutions fiables et adaptables, qui conviennent à tous les types de filetages, aux nouvelles installations et à la maintenance préventive. Ils agissent par comblement et étanchéité des jeux, pour assurer un contact intégral de surface à surface. L’ensemble est cohésif, durable et permanent, même en cas de vibrations, températures extrêmes et présence de produits chimiques. Alternatives pratiques et rentables aux solutions d’étanchéité conventionnelles comme la fibre ou le ruban PTFE, ces adhésifs permettent d’éviter les stocks de pièces supplémentaires.
Découvrir les produits adhésifs anaérobies destinés à l’étanchéité de raccord : PA-77, PA-42, PA-WL
Adhésifs anaérobies Bostik pour l’étanchéité plane
Les adhésifs anaérobies Bostik Born2Bond™ Gasketing sont des alternatives mono-composant rentables face aux joints conventionnels préformés sur brides métalliques. Flexibles, durables et résistants à l’usure et au cisaillement, ils peuvent s’utiliser pour l’installation comme pour la maintenance préventive. Ces adhésifs assurent un contact intégral de surface à surface, pour un ensemble cohésif et durable qui résiste aux vibrations, aux températures extrêmes et à l’exposition aux huiles, aux solvants et à l’eau. Ils offrent également une répartition plus régulière des contraintes et, à la différence des joints conventionnels, ils ne nécessitent pas de rodage.
Préparez vos surfaces avant de passer au collage
Pour un collage durable et de qualité, il est nécessaire de bien nettoyer les pièces avant de les assembler. Notre partenaire Bostik a donc développé, sous la marque Born2Bond, une gamme complète de solutions spécialement conçues pour les différentes étapes de la préparation de surface :
- Born2Bond™ Seez-Release
- Born2Bond™ Adhesive & Gasket Remover
- Born2Bond™ Pre-Bonding Cleaner
- Born2Bond™ Primer
- Born2Bond™ Anaerobic Activator
- Born2Bond™ Booster
- Born2Bond™ 6-in-1 Lubricant
En savoir plus sur les produits de préparation de surface Born2Bond™
Un service sur mesure
Final Advanced Materials vous fournit non seulement les adhésifs dont vous avez besoin, mais offre également un accompagnement personnalisé pour choisir l’adhésif industriel le mieux adapté à vos besoins. Notre équipe d’experts est disponible pour analyser vos projets et vous recommander la solution optimale.
Toutefois, pour faciliter votre sélection, consultez notre tableau comparatif des caractéristiques produits.


Frein-filet - Adhésif anaérobie Bostik Born2Bond™

Étanchéité filetée - Adhésif anaérobie Bostik Born2Bond™

Étanchéité plane - Adhésif anaérobie Bostik Born2Bond™

Assemblage cylindrique - Adhésif anaérobie Bostik Born2Bond™
FAQ qui peuvent vous aider dans cette catégorie
Le choix dépend principalement de la température et des contraintes mécaniques.
Les résines époxy haute température de Final Advanced Materials sont généralement limitées entre 150 et 350 °C, avec une bonne résistance mécanique (cisaillement typique 10–30 MPa) et une certaine élasticité.
En revanche, les colles céramiques proposées par Final Advanced Materials fonctionnent jusqu’à 2 200 °C selon les grades (alumine, zircone, silicate, silice). Elles offrent une excellente tenue thermique mais restent fragiles (comportement cassant, pas d’élasticité).
Pour des assemblages soumis à la dilatation différentielle ou à la vibration, l’époxy est largement préférable si la température maxi de l’application le permet. En revanche, pour des environnements extrêmes (four, vide, atmosphère réductrice) qui dépassent 350 °C, c’est la colle céramique qu’il faut choisir.
Les ciments céramiques distribués par Final Advanced Materials présentent des températures maximales d’utilisation comprises entre 650 °C et 2 200 °C. Par exemple, les formulations à base d’alumine atteignent couramment 1 650–1 760 °C en atmosphère oxydante. En revanche, les systèmes silicatés sont limités autour de 1 000–1 200 °C.
La température d’utilisation maximale réelle dépend fortement de l’environnement (air, vide, gaz inerte), du temps d’exposition à cette température et du cycle thermique (rampe, choc thermique). A savoir : les adhésifs céramiques chargés métaux que propose Final Advanced Materials ne résistent que jusqu’à la température maxi de la charge (650 °C par exemple pour de la poudre d’aluminium).
L’assemblage céramique/métal impose de gérer des coefficients de dilatation thermique (CTE) souvent très différents.
Final Advanced Materials recommande des ciments céramiques à base d’alumine, silice ou zircone pour des températures > 350 °C, capables d’adhérer sur les métaux de manière générale et tout type de céramique.
Pour des applications intermédiaires (≤ 350 °C), une résine époxy chargée poudre d’alumine permet d’absorber les contraintes thermiques et conviendra bien aux différentiels de dilatations. L’épaisseur de joint doit rester entre 100–300 µm pour limiter les contraintes. Un prétraitement de surface (sablage, dégraissage, …) améliore fortement l’adhérence et est indispensable si les CTE sont très différents.
Les adhésifs Cotronics distribués par Final Advanced Materials présentent des cycles variables.
Pour un ciment, le séchage initial s’effectue à température ambiante en 2 à 24 h selon la viscosité et l’épaisseur. Un post-traitement thermique est possible pour qu’ils atteignent leurs propriétés optimales après cuisson. Un séchage trop rapide peut induire fissuration ou porosité dans le ciment.
Pour les adhésifs époxy de Final Advanced Materials, il faut respecter une polymérisation à température ambiante pour celles qui résistent à 260 °C. Pour les produits qui résistent à plus de 300 °C, il faut passer par une polymérisation à chaud.